Compra online al por mayor más de 1 millón de productos. Pedido mínimo: US$ 6,000Compra online al por mayor más de 1 millón de productos. Pedido mínimo: US$ 6,000


todo


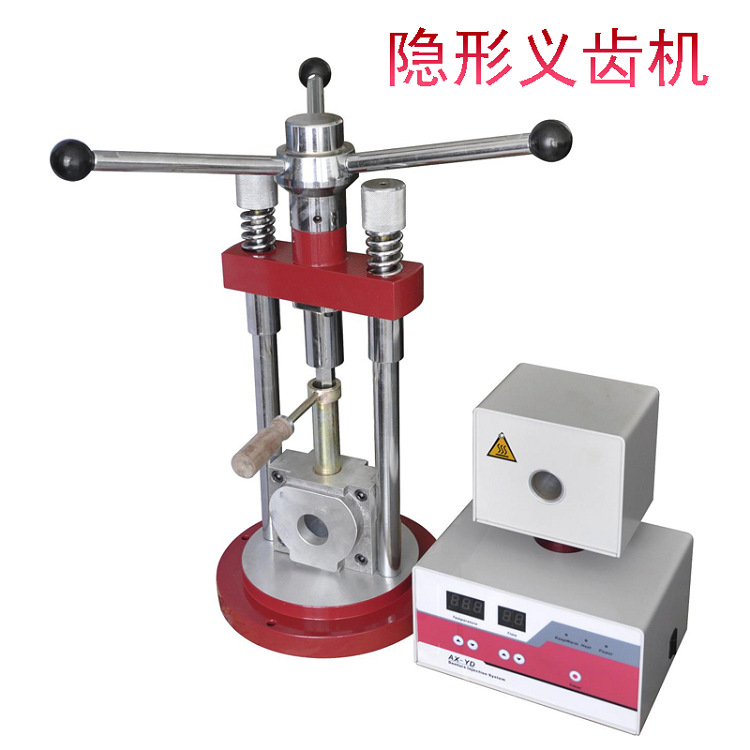
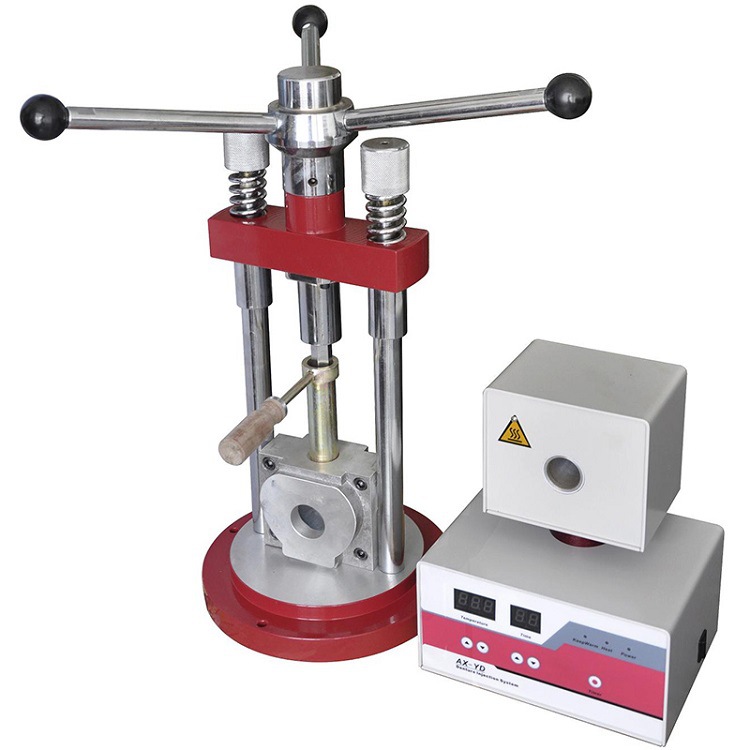
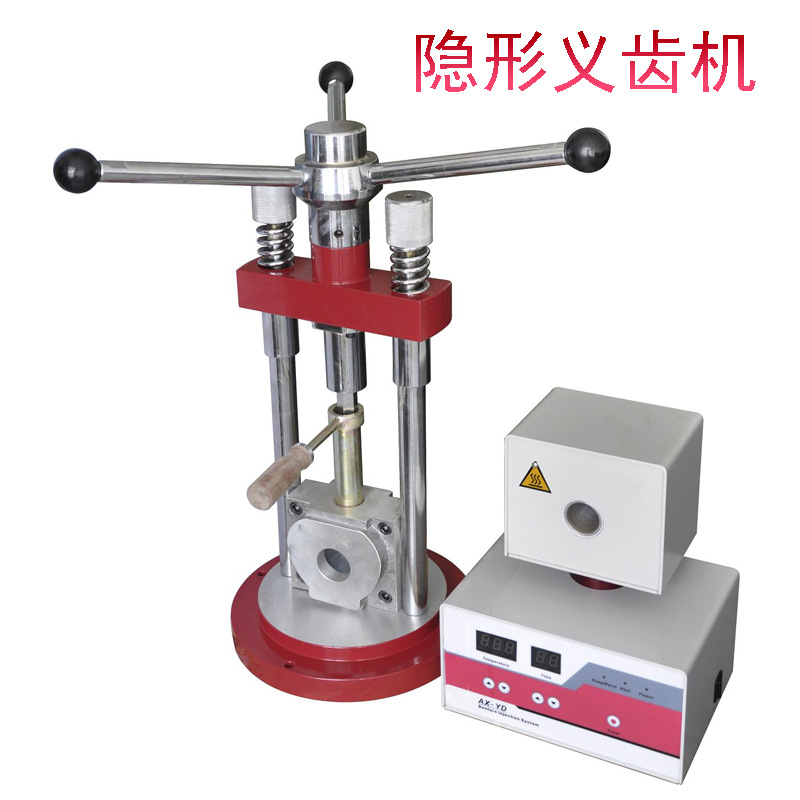
温控箱体积34x31x37cm,重量10kg,义齿机体积69x39x38cm,重量30kg
保修一年
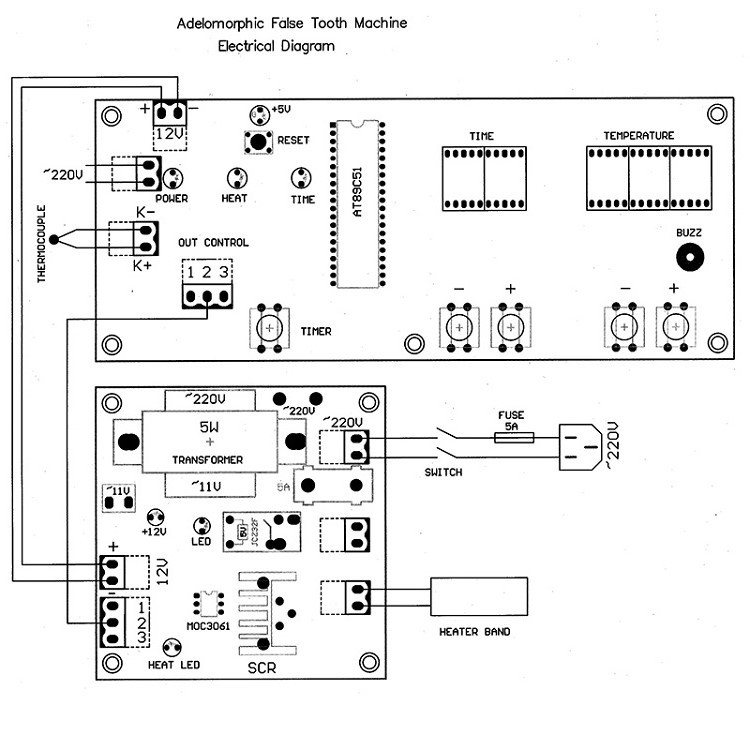
电源电压 220V±10% 50HZ
电源功率 340W
工作温度 287℃
工作时间 11分钟
环境温度 -5℃—45℃
环境湿度 ≤90%
周围环境 没有腐蚀气体
安装说明:
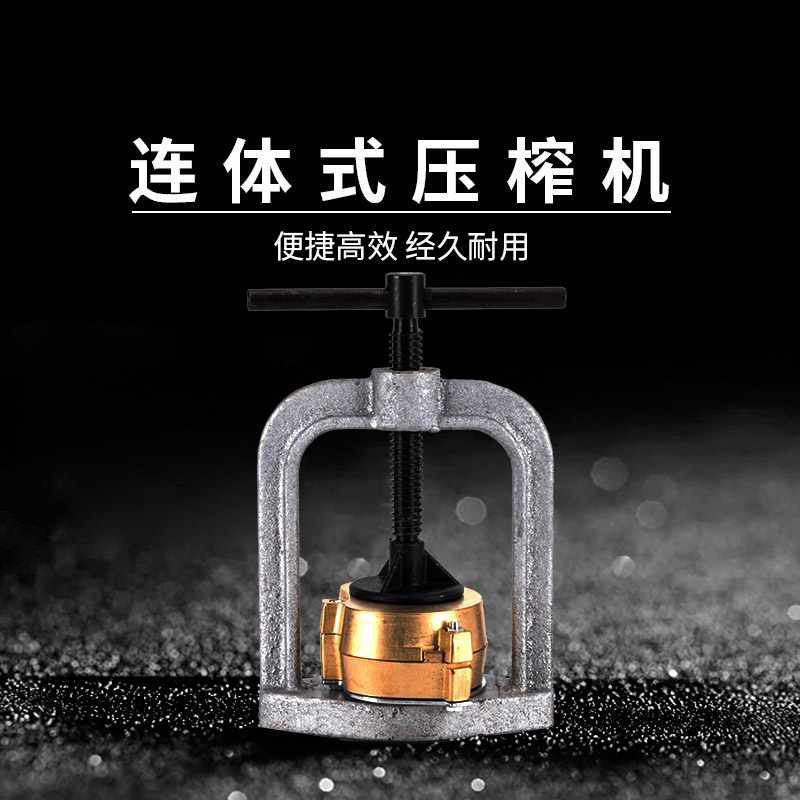
1.压铸机用四颗紧固螺栓固定于工作台木板上(或水泥台)。高度应便于操作。
2.加热炉放置于压铸机旁,两者之间距离应尽量靠近,以不影响压铸机操作为准。
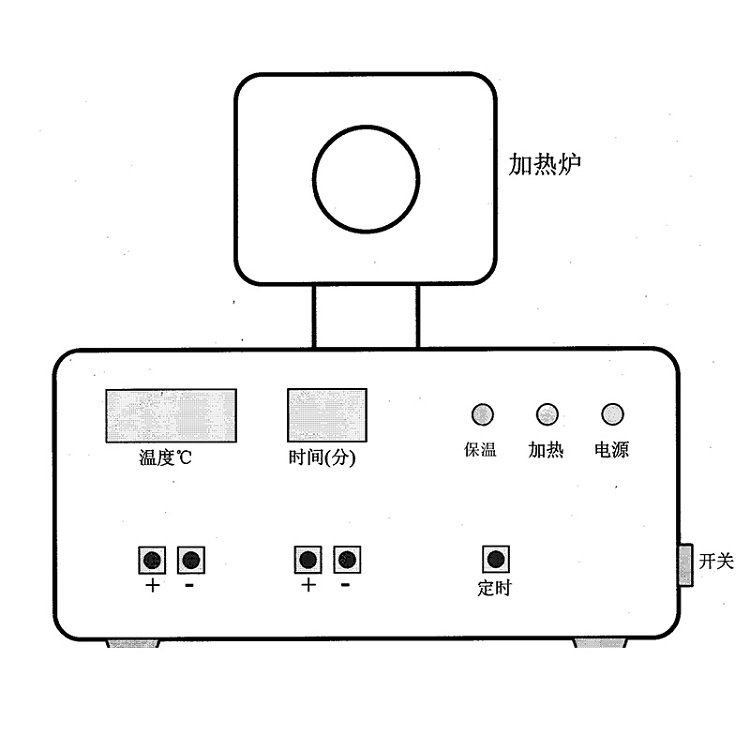
3.温度和时间,已设定为标准情况:温度设置在287℃,时间为11分钟。用户可用温度和时间的“△ ▽”按钮,观察,调整温度和时间(分钟)。
4.接通电源线,绿灯亮。打开电源开关,加热时红灯亮。设备在温度在达到287℃平衡后波动不超过10℃。
使用说明:
1.使用本设备前,需要将压铸机两侧立柱弹簧上的螺母拧紧,并把已备好的型盒放置在压铸机上。
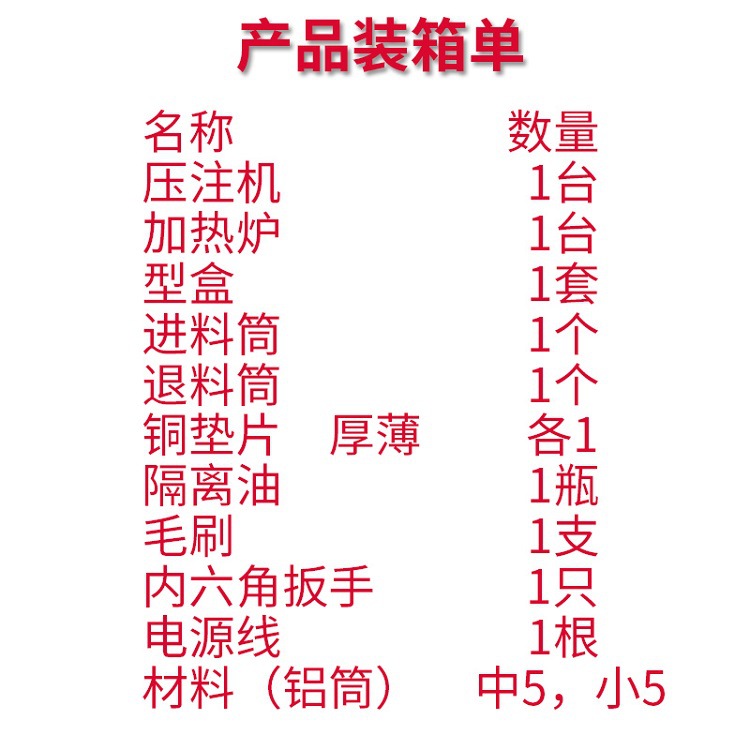
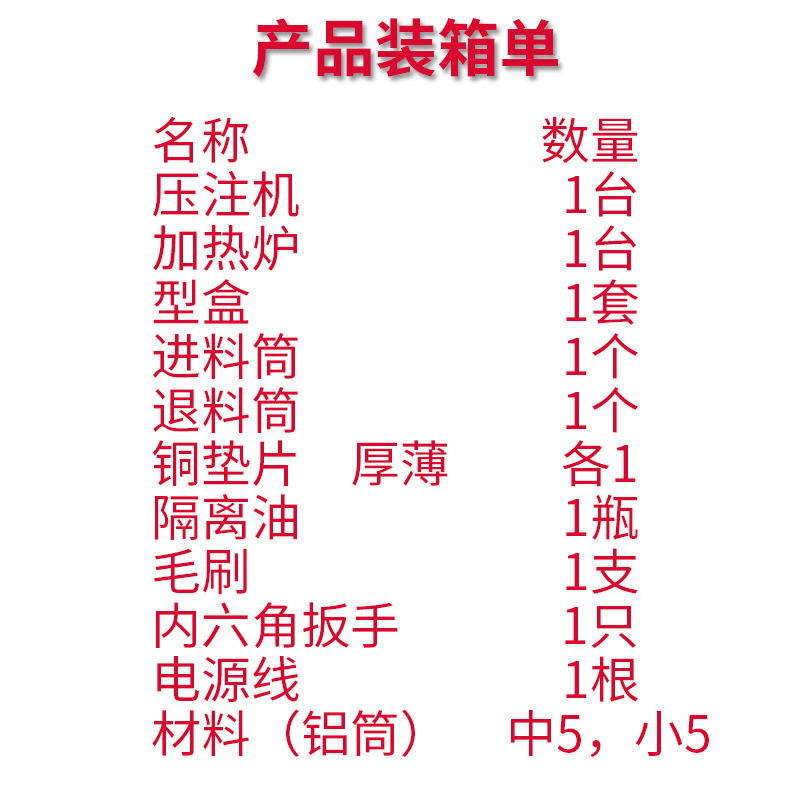
2.首先用毛刷将隔离油,均匀涂在进料筒内面,和铜垫表面,中号铝筒选用厚铜垫一片,小号铝筒用厚簿铜垫各一片,并插入加热炉内,设置温度在287℃,时间为11分钟。
3.接通加热炉电源,至少预热20分钟,温度稳定在287℃±10℃.在预热时,超过设定温度(287℃)属于正常现象,无需调整。
4.当温度稳定后(蜂鸣器响起若显示温度与预设温度其误差在10℃内属正常),用毛刷将隔离油涂在弹性义齿材料铝筒表面,然后将其全部放入进料筒内,尽量到中心位置,防止靠外边加热不好,材料铝筒卷边端朝内。
5.义齿材料放置于加热炉中后,按时间键◎,时间减计时(“。”闪动),加热炉加热倒计时开始,时间显示窗显示倒计的分钟数,当时间倒计时显示1分钟以内时时间窗显示秒倒计时,时间显示10秒以内时,保温灯亮,蜂鸣发出提示音,待蜂鸣停止后取出进料筒放在型盒注料口上压注,保压2分钟即可取下进料筒。
6.此次隐形义齿制作完成,温度窗显示设定温度,时间窗显示加热时间,若此时炉体温度等于设定温度,蜂鸣器鸣叫提示操作者可进行新的隐形义齿制作。